تركيب الحجر المرن
قص وتخريم ألواح الحجر المرن
آخر تحديث
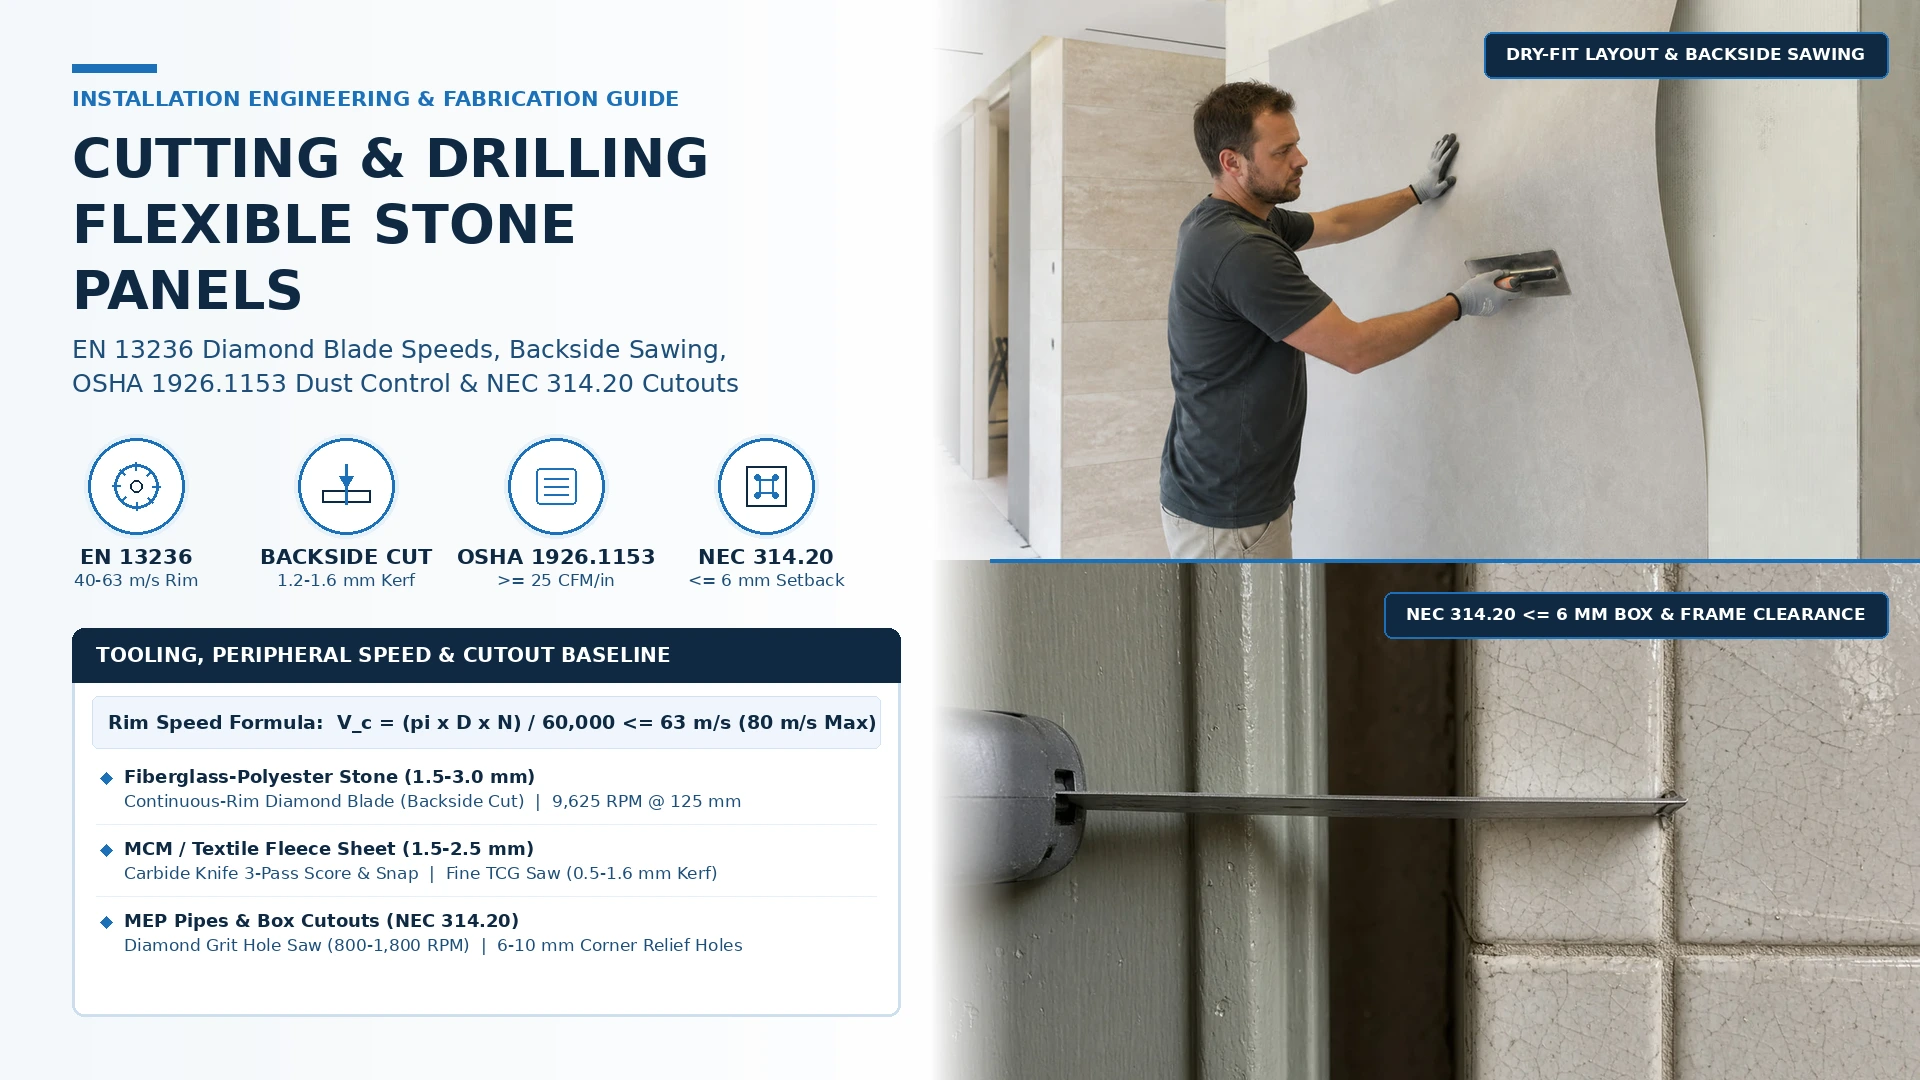
يؤدي قص أو تخريم ألواح الحجر المرن بأقراص منشار الخشب المسننة أو المشارط غير الحادة أو الصواريخ عالية السرعة غير المعايرة إلى تشظي الوجه الحجري، وانفصال ظهر الفايبرغلاس والبوليستر، واحتراق الراتنج حرارياً، وتشققات الإجهاد عند زوايا العلب الكهربائية، وهدر الألواح وإعادة العمل المكلفة. تعامل مع قص وتفصيل الألواح كعملية تشغيل هندسية مضبوطة: طابق أداة القص مع بنية ظهر اللوح (راتنج بوليستر بالفايبرغلاس مقابل نسيج أو MCM)، وحافظ على السرعة المحيطية للقرص الماسي المتصل ضمن 40 إلى 63 م/ث (EN 13236 / ANSI B7.1)، وطبّق التبريد المائي أو شفط غبار HEPA بمعدل >= 25 قدم3/دقيقة لكل بوصة (OSHA 29 CFR 1926.1153)، واثقب زوايا الفتحات المستطيلة بقطر 6-10 مم قبل إطلاق قص الإنتاج.
المواصفات السريعة: خط الأساس الهندسي للقص والتخريم وتشطيب الحواف
Scroll the table horizontally to see all columns.
| معيار التشغيل والقص | خط الأساس الهندسي للقبول | المعيار المرجعي وطريقة التحقق الميداني |
|---|---|---|
| الحجر الطبيعي بظهر فايبرغلاس وبوليستر (1.5-3.0 مم) | قرص ماسي متصل الحافة (شق 1.2-1.6 مم) أو قرص كربيد 40-60 سناً بالقص من الخلف | منشار مسار أو منشار مائي أو صاروخ متغير السرعة وفق EN 13236 / ANSI B7.1 فوق لوح تضحية |
| ألواح MCM والظهر النسيجي المسامي (1.5-2.5 مم) | مشرط صناعي ثقيل بـ 3 تمريرات (شق 0.5-0.8 مم) أو قرص ماسي متصل الحافة | مسطرة ألمنيوم مثبتة بملازم؛ تشطيب الحافة ببلوك صنفرة ماسي 80-120 grit |
| نافذة السرعة المحيطية للقرص الماسي | النطاق الأمثل 40-63 م/ث (<= 9,625 RPM لقرص 125 مم)؛ السقف الأقصى للأمان 80 م/ث | فحص سرعة الدوران وفق EN 13236 / ANSI B7.1 لمنع احتراق راتنج البوليستر فوق 110-130°C |
| التحكم بغبار السيليكا والألياف الزجاجية | تغذية مياه >= 0.5 لتر/دقيقة أو غطاء شفط >= 25 CFM لكل بوصة + فلتر HEPA H13/H14 بكفاءة 99.97% | الامتثال لمعيار OSHA 29 CFR 1926.1153 Table 1 (حد التعرض PEL <= 50 ميكروغرام/م3) |
| التخريم الدائري وتفريغ إجهاد الزوايا | ريشة تخريم ماسية (800-1,800 RPM) من الوجه الحجري؛ ثقوب زوايا 6-10 مم لفتحات العلب | لوح خشب رقائقي داعم >= 12 مم؛ جسر غير مقصوص >= 25-30 مم حتى حافة اللوح |
| بروز العلب الكهربائية والخلوص المحيطي | تراجع وجه العلبة <= 6 مم عن سطح الحجر النهائي (0 مم للأسطح القابلة للاحتراق)؛ خلوص <= 3 مم | التحقق من وصلات إطالة العلب وأغطية المفاتيح وفق NEC NFPA 70 314.20 & 314.21 |
مرجع هندسي قياسي للتخطيط والمراجعة. تحقق دائماً من استوائية السطح وتوافق اللاصق ونموذج الاعتماد الموقعي قبل الإطلاق الكامل.
نظرة عامة
تُعد ألواح الحجر المرن (بسماكة قياسية 1.5 إلى 3.0 مم وتصل إلى 5.0 مم في المقاطع ثلاثية الأبعاد) شرائح مركبة متعددة الطبقات تجمع بين وجه معدني كاشط (إردواز طبيعي مشطور، كوارتزيت، حجر رملي، ترافرتين، رخام، أو مركب معدني معدل) وطبقة حاملة للشد (ألياف زجاجية منسوجة ضمن راتنج بوليستر غير مشبع أو نسيج مسامي غير منسوج). ونظراً لأن الطبقة الحجرية تنكسر بالقص الهش بينما تتلف طبقة الفايبرغلاس بالتمزق أو التليّن الحراري فوق 110-130°C، فإن أدوات القص غير المناسبة تتلف الفواصل الظاهرة وترفع نسبة الهدر من 8-10% إلى أكثر من 25%.
تضبط مواصفة القص والتخريم الاحترافية أربعة محاور هندسية: بنية ظهر اللوح واختيار عرض الشق (Kerf)، والسرعة المحيطية للقرص الماسي (EN 13236 / ANSI B7.1)، وشفط غبار السيليكا والألياف الزجاجية (OSHA 29 CFR 1926.1153 Table 1)، وتخريم تفريغ الإجهاد وبروز العلب الكهربائية (NEC NFPA 70 314.20 / 314.21). راجع أبعاد الألواح وتفاوتاتها في الأبعاد والوزن والمرونة واطلب عينات للتجربة عبر طلب العينات قبل بدء قص الدفعات.
| بنية ظهر اللوح والسماكة | معدات القص والتخريم المعتمدة (EN 13236 / ANSI B7.1) |
اتجاه القص والدعم وسرعة التغذية | عرض الشق والتفاوت البعدي | نمط العطل السائد والوقاية الهندسية |
|---|---|---|---|---|
راتنج بوليستر + ألياف زجاجية منسوجة (1.5-3.0 مم إردواز، كوارتزيت، حجر رملي، ترافرتين، رخام) |
منشار دائري بمسار توجيه أو منشار جسر مائي أو صاروخ متغير السرعة (115-125 مم) مع قرص ماسي متصل الحافة (1.2-1.6 مم) أو قرص كربيد 40-60 سناً |
القص من الجهة الخلفية (الوجه الحجري لأسفل على لوح تضحية MDF/XPS) لدفع الحجر نحو الظهر؛ تغذية 1.5-3.0 م/دقيقة |
شق 1.2-2.0 مم؛ استقامة <= +/- 0.5 مم لكل 1.2 م |
تشظي حافة الحجر وتنسيل الألياف الزجاجية -> لا تستخدم أقراص الخشب <= 24 سناً أو المشرط بتمريرة واحدة؛ ثبّت مسطرة التوجيه وشطب الحافة ببلوك ماسي 80-120 grit |
المركب المعدني المعدل (MCM) / الظهر النسيجي المسامي (1.5-2.5 مم تربة مدكوكة، ترافرتين، خرسانة) |
مشرط صناعي ثقيل (شفرة 0.5-0.8 مم بـ 3 تمريرات) للقص الداخلي الجاف المستقيم؛ قرص ماسي متصل الحافة للواجهات والمنحنيات |
التحزيز من الأمام أو الخلف على مسطرة ألمنيوم مثبتة (تمريرة 1: 30% توجيه؛ تمريرة 2: 70% فصل المعدن؛ تمريرة 3: قطع النسيج) |
شق 0.5-1.4 مم؛ تفاوت <= +/- 0.5 مم |
تمزق الحافة بسبب الضغط بتمريرة واحدة أو شفرة غير حادة -> اكسر جزء الشفرة كل 8-12 متراً طولياً؛ واستخدم شفرة منشار ترددي >= 18-24 TPI للمنحنيات |
ألواح ثلاثية الأبعاد محززة وزوايا مشطوفة (2.5-5.0 مم بروز السطح) |
منشار جسر مائي منزلق أو منشار غاطس بمسار مع قرص ماسي متصل مائل بزاوية 45° (43°-44° مع ترك حافة حجرية 0.5-1.0 مم) |
تثبيت اللوح بشكل مسطح على لوح تضحية مع دعم تجاويف الأخاديد بشرائح لمنع الاهتزاز | شق 1.4-2.0 مم؛ تفاوت فاصل الزاوية <= 0.5 مم |
انحراف القرص عبر القمم وتكسر حافة الزاوية المشطوفة -> لا تشطف الألواح ثلاثية الأبعاد يدوياً بالصاروخ؛ اترك حافة حجرية غير مقصوصة 0.5-1.0 مم عند أنف الزاوية |
الفتحات الدائرية والمستطيلة للخدمات (D = 20-110 مم أنابيب وعلب كهرباء) |
ريشة تخريم ماسية متصلة (800-1,800 RPM دون طرق) + ريشة 6-10 مم لتفريغ زوايا العلب مع قرص ماسي |
التخريم الدائري من الوجه الحجري لأسفل فوق خشب رقائقي داعم >= 12 مم؛ وصل الخطوط المستقيمة للعلب من الخلف بين ثقوب الزوايا |
خلوص <= 3 مم عند العلب الكهربائية (NEC 314.21)؛ 3-5 مم للأنابيب |
التشققات القطرية عند زوايا الفتحات وانفصال الظهر -> يمنع استخدام الدقاق أو ريش الخشب؛ اثقب زوايا العلب الأربع بقطر 6-10 مم وحافظ على جسر >= 25-30 مم من الحافة |
تفاصيل يجب فحصها
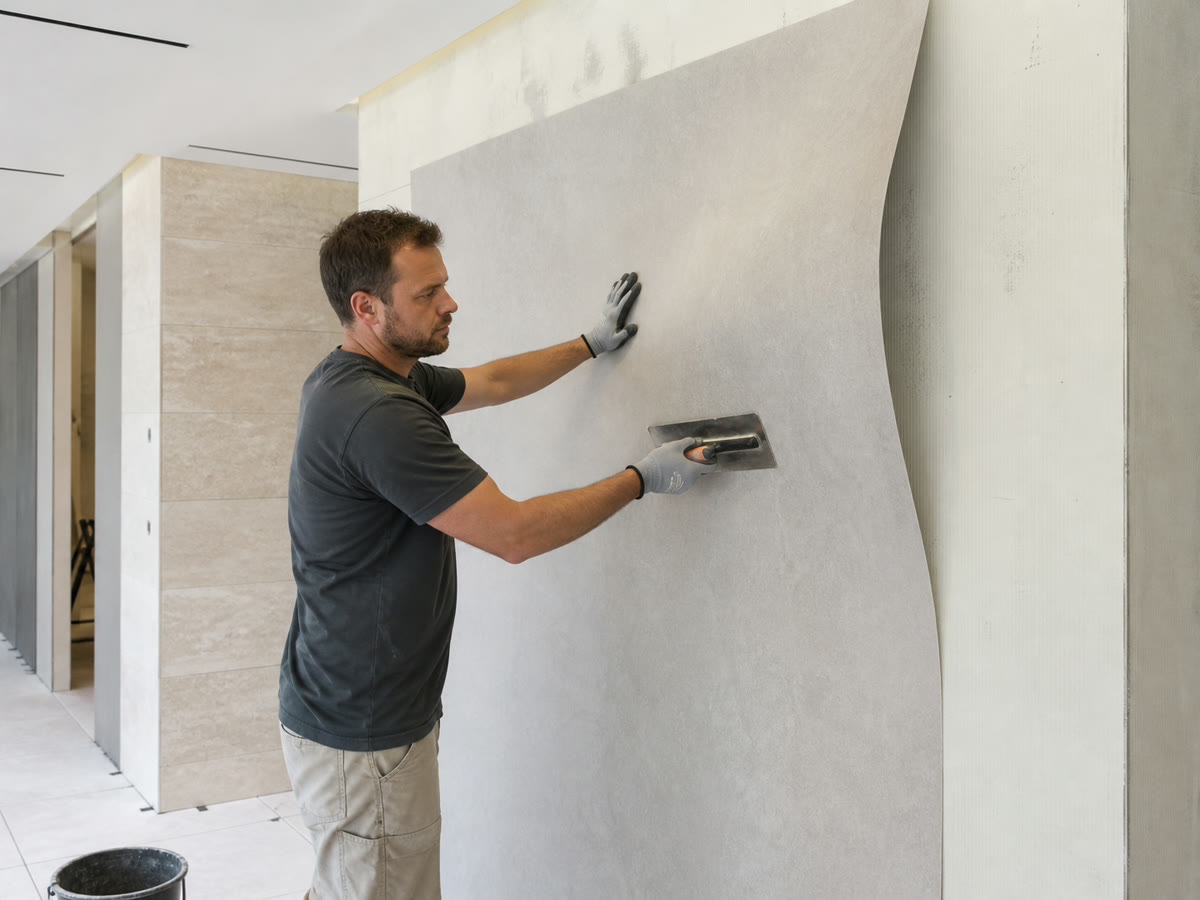
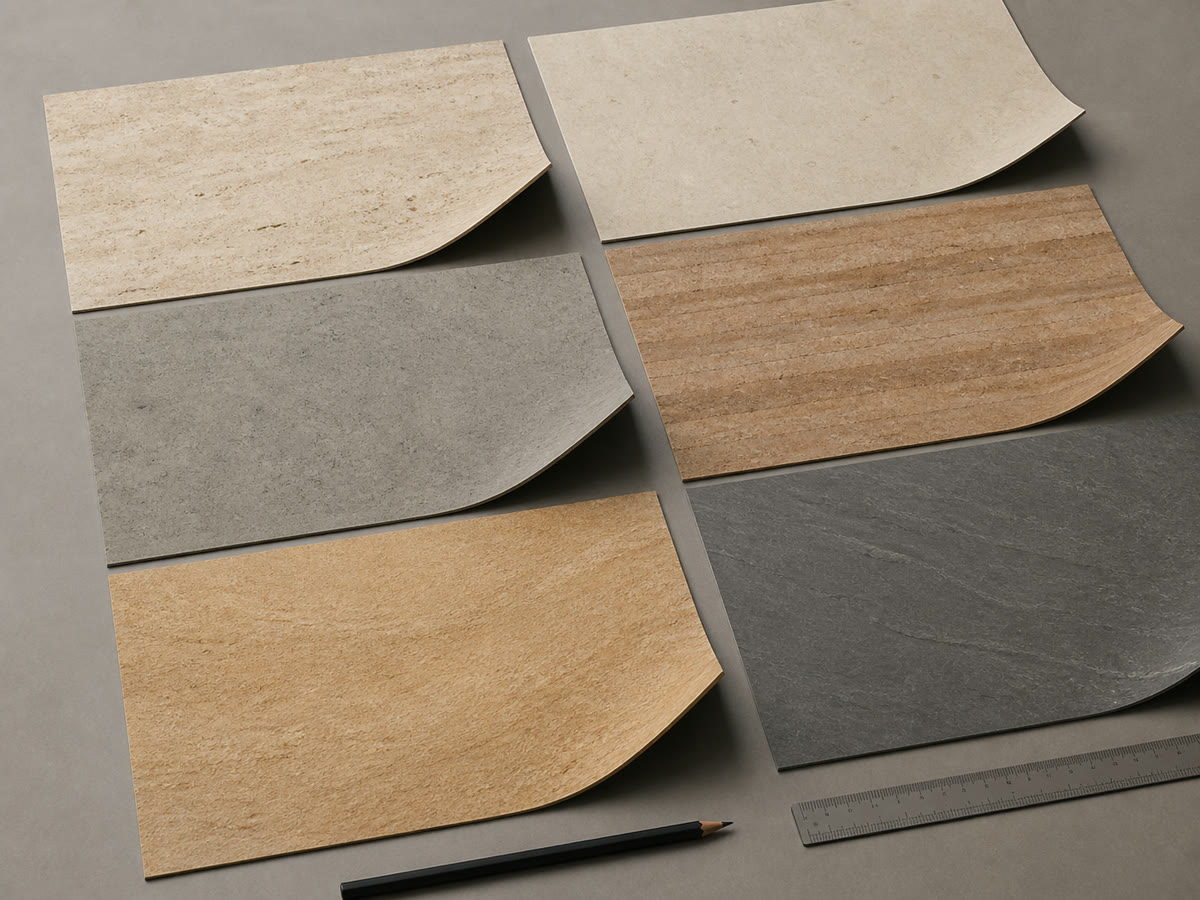
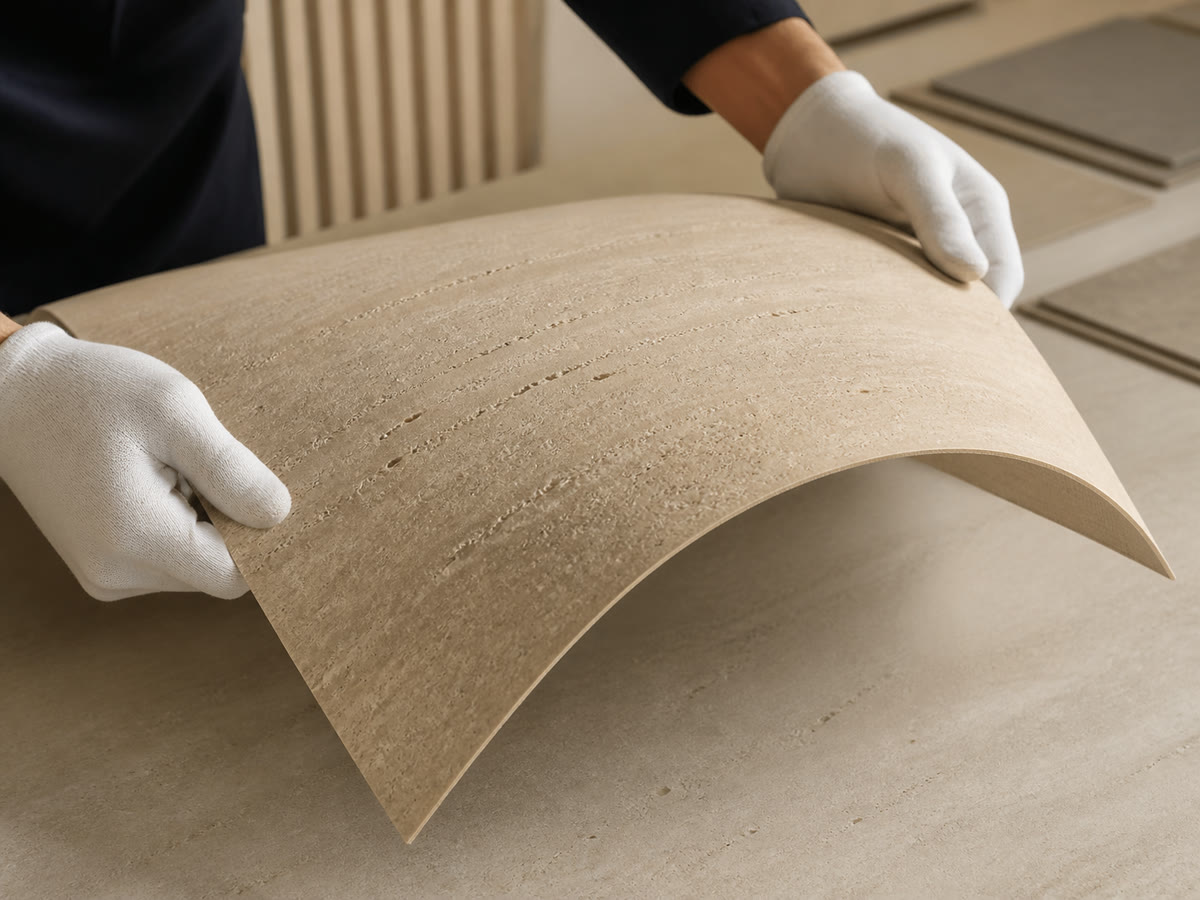
استخدم هذه المراجع البصرية عند مناقشة النموذج وطريقة التنفيذ مع فريق المشروع.
قائمة فحص الموقع
1. تحديد فئة ظهر اللوح واختيار القرص المعتمد (`EN 13236`)
راجع النشرة الفنية للمنتج في كتالوج الحجر المرن والتركيب وطبقة الظهر للتمييز بين ألواح الحجر الطبيعي بظهر الفايبرغلاس (1.5-3.0 مم) وألواح MCM أو النسيج (1.5-2.5 مم).
قاعدة هندسية تطبيقية: لا تستخدم قرص منشار الخشب المتبادل الأسنان (ATB <= 24 سناً) أو مشرطاً يدرب بتمريرة واحدة على الحجر الطبيعي المدعم بالفايبرغلاس؛ لأن أسنان الخشب تسحب شبكة الألياف الزجاجية وتقتلع قشوراً حجرية بعرض 5-15 مم من الوجه.
2. التحقق من سرعة الدوران والسرعة المحيطية للقرص (`40-63 م/ث`)
احسب السرعة المحيطية للقرص V_c = (pi * D * N) / 60000 وفق (EN 13236 / ANSI B7.1) قبل تركيب أي قرص ماسي متصل الحافة (1.2-1.6 مم).
قاعدة هندسية تطبيقية: حافظ على السرعة المحيطية للقرص الماسي بين 40 و63 م/ث (<= 9,625 دورة/دقيقة لقرص 125 مم؛ ولا تتجاوز سقف الأمان 80 م/ث). تشغيل صاروخ غير متحكم بالسرعة عند 11,500-13,000 RPM على الجاف يرفع حرارة الشق فوق 110-130°C، مما يحرق راتنج البوليستر ويفصل حافة الحجر.
3. تطبيق التحكم بالغبار (`OSHA 1926.1153`) والتجفيف بعد القص الرطب
اربط غطاء شفط كامل بمزيل غبار مزود بفلتر HEPA (>= 25 قدم3/دقيقة لكل بوصة من قطر القرص بكفاءة 99.97%) أو استخدم تغذية مياه مستمرة (>= 0.5 لتر/دقيقة) وفق OSHA 29 CFR 1926.1153 Table 1.
قاعدة هندسية تطبيقية: إذا قُصت الألواح بمنشار مائي، امسح رواسب القطع فوراً وجفف الألواح رأسياً لمدة 12-24 ساعة حتى تنخفض رطوبة الظهر دون 2.5% قبل تطبيق لاصق البولي يوريثان EN 12004 R2T أو MS-polymer.
4. تخريم ثقوب تفريغ الإجهاد بالزوايا والتحقق من بروز العلب (`NEC 314.20`)
ركّب وصلات إطالة العلب الكهربائية بحيث لا يتراجع وجه العلبة أكثر من 6 مم (1/4 بوصة) عن سطح الحجر النهائي (NEC 314.20) ويبقى الخلوص المحيطي <= 3 مم (NEC 314.21).
قاعدة هندسية تطبيقية: قبل قص أي فتحة مستطيلة للمقابس أو الصيانة، اثقب فتحة دائرية ماسية بقطر 6-10 مم في الزوايا الأربع الداخلية وحافظ على جسر غير مقصوص بعرض >= 25-30 مم من حافة اللوح، ولا تقاطع شقوق المنشار بزاوية حادة 90°.
الخطوات الرئيسية
الخطوة 1: تثبيت شبكة الجدار وإحداثيات الفتحات وخلوص الفواصل
حدد خطوط الليزر والمرجع على الجدار المجهز وفق تركيب الحجر المرن وقس الإحداثيات الفعلية لإطارات الأبواب والنوافذ وفواصل الحركة
TCNA EJ171(2-3 ممداخلياً /3-6 ممخارجياً) والأنابيب والعلب الكهربائية، مع التحقق من بروز العلب ضمن<= 6 مم(NEC 314.20).الخطوة 2: دعم اللوح على طاولة تضحية وتحديد الخطوط بشريط غير لاطخ
ضع اللوح المتأقلم بشكل مسطح تماماً على لوح تضحية نظيف من MDF بسماكة
18 ممأو فوم XPS عالي الكثافة. ضع شريط دهان لاصق خفيف (على ظهر الفايبرغلاس للقص الآلي المستقيم، أو على الوجه الحجري للتخريم الدائري وقص ألواح MCM) وحدد الأبعاد بقلم رصاص0.5 ممدون استخدام أقلام الحبر الدائم مباشرة على الحجر المسامي.الخطوة 3: تنفيذ قص تجريبي بسرعة `40-63 م/ث` مع شفط غبار `OSHA 1926.1153`
ثبّت مسطرة توجيه ألمنيوم بملازم على اللوح، وتحقق من السرعة المحيطية للقرص الماسي
40-63 م/ث(EN 13236)، وشغّل التغذية المائية (>= 0.5 لتر/دقيقة) أو شفاط غبار HEPA (>= 25 قدم3/دقيقةلكل بوصة). نفّذ قصاً تجريبياً على قطعة فائضة أولاً وافحص الحافة، وأرسل صورة التجربة وجدول القص عبر طلب عرض سعر أو واتساب للمراجعة الهندسية خلال 24 ساعة.الخطوة 4: تنعيم الحافة بصنفرة `80-120` وتجفيف الألواح وعزل الحواف
شطّب كل حافة مقصوصة ببلوك صنفرة ماسي يدوي
80-120 gritبزاوية شطف دقيقة45°(0.3-0.5 مم) باتجاه واحد من الوجه الحجري نحو الظهر لإزالة أي شعيرات زجاجية. وإذا استُخدم القص الرطب، امسح الرواسب فوراً وجفف الألواح12-24 ساعةحتى تقل الرطوبة عن2.5%، ثم جرب مطابقة اللوح جافاً وفق الزوايا والحواف والفواصل والحماية قبل فرد اللاصق.
حركية الأقراص الماسية (`EN 13236` / `ANSI B7.1`) ومصفوفة شفط غبار السيليكا (`OSHA 1926.1153`)
يؤدي قص قشور الحجر الطبيعي المدعمة براتنج البوليستر والألياف الزجاجية إلى خطرين متزامنين: التفكك الحراري للراتنج داخل شق القص إذا تجاوزت السرعة المحيطية للقرص الحد المسموح، وانبعاث غبار السيليكا المتبلورة القابل للاستنشاق (SiO2) وشعيرات الزجاج الدقيقة (OSHA 29 CFR 1926.1153 حد التعرض المسموح PEL = 50 ميكروغرام/م3 ومستوى الإجراء AL = 25 ميكروغرام/م3). عاير كل منشار في الورشة أو الموقع وفق المصفوفة الهندسية التالية:
| قطر القرص وتكوين الأداة | سرعة الدوران المثلى (40-63 م/ث) |
السقف الأقصى الآمن (80 م/ث وفق EN 13236) |
التحكم الإلزامي بالغبار أو التبريد (OSHA 1926.1153 Table 1) |
نمط العطل السائد والوقاية الهندسية |
|---|---|---|---|---|
قرص ماسي متصل 115 مم (4.5 بوصة) (شق 1.2-1.4 مم) على صاروخ متغير السرعة |
6,640 - 10,460 RPM (ضبط التدريج على المستوى 3-4) |
13,280 RPM (حد الشريط الأحمر EN 13236) |
غطاء شفط كامل + شفاط HEPA H13/H14 بتدفق >= 115 CFM (3.25 م³/دقيقة) أو تغذية مياه >= 0.5 لتر/دقيقة |
احتراق راتنج البوليستر (> 120°C) وتكسر حافة الحجر -> لا تشغل صاروخاً ثابت السرعة (12,000+ RPM) على الجاف دون مسطرة؛ خفض السرعة إلى 8,000-10,000 RPM |
قرص ماسي متصل أو كربيد ناعم 125 مم (5.0 بوصة) (شق 1.2-1.6 مم) |
6,110 - 9,625 RPM (مثالي للقص الجاف الموجه أو الرطب) |
12,220 RPM (الحد الأقصى ANSI B7.1 / EN 13236) |
غطاء شفط متصل بمزيل غبار >= 125 CFM (3.54 م³/دقيقة) مع فاصل إعصاري وفلتر HEPA 99.97% أو رش مائي |
تزجج الحافة الماسية واهتزاز قلب القرص -> أنعش حافة القرص الماسي بحجر سن ألومينا كل 30-50 متراً طولياً وتحقق من إحكام فلنجة التثبيت 22.23 مم |
منشار غاطس موجه بمسار 160-180 مم (شق ماسي 1.6-2.0 مم أو كربيد 48-60T) |
4,240 - 6,685 RPM (لقطر D = 180 مم) |
8,485 RPM (لقطر D = 180 مم) |
منفذ شفط مدمج + شفاط HEPA بنبض تنظيف تلقائي >= 175 CFM (4.95 م³/دقيقة) على مسار مانع للتشظي |
تشظي قشرة الحجر العلوية وانسحاب الألياف -> قص مع وضع الوجه الحجري لأسفل فوق لوح تضحية MDF (الظهر لأعلى) وحافظ على سلامة شريط الحماية المطاطي للمسار |
منشار جسر أو طاولة مائي منزلق 250 مم (10 بوصات) (شق 1.6-2.2 مم) |
3,055 - 4,810 RPM (قابل للإمالة 45° لشطف الزوايا) |
6,110 RPM (لمناشير الطاولة الثابتة) |
ضخ مياه مزدوج الفوهة >= 0.5-1.5 لتر/دقيقة مباشرة في نقطة التماس مع حوض ترسيب |
انتفاخ اللاصق بسبب الرطوبة المحبوسة (> 2.5%) -> اغسل رواسب القطع عن الوجهين فوراً وجفف الألواح رأسياً لمدة 12-24 ساعة قبل اللصق |
مشرط صناعي يدوي (0.5-0.8 مم) ومقص صاج طيران مركب (Offset Shears) |
0 RPM (صفر انبعاث غبار هوائي) |
تغذية يدوية (3 تمريرات لألواح MCM؛ وللشطبات القصيرة < 2.0 مم فقط) |
صفر غبار سيليكا قابل للاستنشاق (معفى من OSHA 1926.1153 عند القص دون كشط آلي)؛ ارتدِ قفازات ANSI A4 |
تهشم حافة الحجر والتواء الظهر للألواح > 2.0 مم -> اقصر استخدام مقص الصاج على الشطبات المخفية القصيرة للألواح الرقيقة، وشطب الحافة ببلوك ماسي 100-grit |
قاعدة هندسية تطبيقية: وفق معيارَي EN 13236 وANSI B7.1، يتناسب إجهاد الشد الطارد المركزي في قلب القرص الفولاذي الدوار طردياً مع مربع السرعة المحيطية (sigma_c ~ V_c^2)؛ أي أن رفع سرعة قرص 125 مم من 8,500 RPM (55.6 م/ث) إلى 12,000 RPM (78.5 م/ث) يضاعف إجهاد القلب ويرفع حرارة الاحتكاك فوق درجة التزجج الحراري لراتنج البوليستر (110-130°C).
المعادلات الهندسية: السرعة المحيطية للقرص وعائد تقطيع الشرائح وبدل شطف الزاوية 45°
استخدم المعادلات الهندسية الثلاث التالية لمعايرة سرعة دوران المنشار، وحساب عدد الألواح الدقيق عند تقطيع الألواح إلى شرائح خطية أو مقاسات مخصصة (راجع خطة القص بالمقاسات الخاصة)، وضبط زاوية الشطف الخلفي 45° للزوايا الخارجية:
1. Blade Peripheral Speed & Max RPM (EN 13236): V_c = (pi * D * N) / 60000 <==> N_max = (V_c * 60000) / (pi * D)
2. Linear Strip Nesting Yield & Gross Takeoff Area: N_strips = floor((W_sheet - 2 * b_trim + w_kerf) / (w_strip + w_kerf)) ; A_gross = A_net * (1 + f_kerf + f_layout)
3. Back-Bevel Corner Miter Setback: x_miter = (t_panel - t_land) * tan(theta_bevel)
حيث:
V_c= السرعة المحيطية للقرص (م/ث، النطاق المستهدف40-63 م/ث، الحد الأقصى80 م/ث)؛ وD= القطر الخارجي للقرص (مم)؛ وN= سرعة دوران المحور (RPM)W_sheet= عرض اللوح الخام (600 ممأو1200 مم)؛ وb_trim= بدل تربيع حافة المصنع (2-3 مملكل جانب عند الحاجة)؛ وw_strip= عرض الشريحة النهائي المطلوب (مم)؛ وw_kerf= عرض شق المنشار (1.4-2.0 ممللقرص الماسي/الكربيد؛ و0.0 ممللمشرط)f_kerf = w_kerf / w_strip= نسبة الفاقد الناتج عن شق المنشار؛ وf_layout= معامل هدر التوزيع والفتحات (0.08للجدران المستقيمة، و0.12-0.15للتوزيع المائل أو كثيف الفتحات)t_panel= سماكة اللوح عند الزاوية (1.5-3.0 ممللألواح المسطحة؛3.0-5.0 ممللمقاطع ثلاثية الأبعاد)؛ وt_land= عرض الحافة الحجرية المتبقية عند أنف الزاوية (0.5-0.8 مملمنع تكسر الحافة الحادة)؛ وtheta_bevel= زاوية ميل القرص (43°-44.5°لتوفير حيز لمونة الالتصاق في الزاوية90°)
مثال تطبيقي 1: معايرة سرعة دوران صاروخ 125 مم وتدفق شفط الغبار (OSHA 1926.1153)
يقوم فريق التركيب بقص ألواح كوارتزيت بظهر فايبرغلاس (2.2 مم) باستخدام قرص ماسي متصل بقطر D = 125 mm (w_kerf = 1.4 mm) على صاروخ متغير السرعة (3,000-11,000 RPM):
- سرعة الدوران المستهدفة عند
V_c = 55 m/s:N = (55 * 60000) / (3.1416 * 125) = 8,403 RPM(يُضبط المؤشر على~8,400 RPMللبقاء دون الحد الحراري9,625 RPM). - الحد الأدنى لتدفق هواء شفاط الغبار (
OSHA 1926.1153 Table 1):Q_min = 25 CFM/in * 5.0 in = 125 CFM (3.54 م³/دقيقة)عبر فلتر HEPA H13/H14 بكفاءة>= 99.97%.
مثال تطبيقي 2: تقطيع ألواح 1200 × 600 مم إلى شرائح 148 مم وحساب شطف الزاوية 45°
جدار بهو بمساحة صافية A_net = 85 m² يتطلب شرائح أفقية بمقاس 1200 × 148 مم مقصوصة من ألواح قياسية 1200 × 600 مم (0.72 م²/لوح، t_panel = 2.5 mm) بمنشار مسار (w_kerf = 1.6 mm، b_trim = 2.0 mm لكل طرف):
- عدد الشرائح الصافية من عرض
600 مم:N_strips = floor((600 - 4.0 + 1.6) / (148 + 1.6)) = floor(597.6 / 149.6) = 4 شرائحبمقاس1200 × 148 مم(0.7104 م²صافي لكل لوح؛ فاقد الشق1.33%). (تنبيه: لو طُلبت الشريحة بعرض150 ممدون طرح عرض شق المنشار1.6 ممسينتج3 شرائحفقط لكل لوح ويرتفع الهدر إلى25%!) - عمق الشطف الخلفي للزاوية الخارجية (
t_panel = 2.5 mm،t_land = 0.6 mm،theta_bevel = 43.5°):x_miter = (2.5 - 0.6) * tan(43.5°) = 1.80 مم.
قاعدة هندسية تطبيقية: عند تصميم شرائح خطية من ألواح 1200 × 600 مم أو 2400 × 1200 مم، اطرح دائماً 2.0 مم لكل خط قص طولي (1.6 مم شق القرص + 0.4 مم تنعيم الحافة)؛ اعتمد مقاسات 148 مم أو 198 مم أو 298 مم بدلاً من 150 / 200 / 300 مم للحصول على تقسيم كامل دون شرائط هدر ضيقة.
الفتحات الميكانيكية والكهربائية وبروز العلب (`NEC 314.20 / 314.21`) ومصفوفة تشطيب الزوايا
تحدث أكثر من 60% من حالات تشقق أو رفض ألواح الحجر المرن عند مخارج الكهرباء ومواصير السباكة وأبواب الصيانة والزوايا الخارجية، حيث تتركز إجهادات الشد عند الزوايا الحادة أو تتراجع العلب الكهربائية عن الحد المسموح في كود الحريق. نسّق كل فتحة وحافة مع الزوايا والحواف والفواصل والحماية وفق المصفوفة الهندسية التالية:
| تفصيل الفتحة / الحافة | معيار الكود والتفاوت البعدي | تسلسل القص والتخريم المعتمد | تشطيب الحافة وعزل الفاصل | نمط العطل السائد والوقاية الهندسية |
|---|---|---|---|---|
فتحات الأنابيب والمحابس الدائرية (D = 20-110 مم) |
قطر الفتحة = D_pipe + 4 إلى 6 مم خلوص حلقي (2-3 مم لكل جانب) |
تثبيت اللوح والوجه الحجري لأعلى فوق خشب رقائقي >= 12 مم؛ التخريم بريشة ماسية أسطوانية بسرعة 800-1,800 RPM (دخول بزاوية 15° ثم عمودي دون دقاق) |
تنعيم الحافة بإسفنجة ماسية 100-grit؛ ملء الفجوة الحلقية 2-3 مم بسيليكون متعادل ASTM C920 تحت الغطاء |
انفصال ظهر الفايبرغلاس وتشققات نجمية -> لا تثقب لوحاً غير مدعوم أو تشغل خاصية الطرق؛ حافظ على جسر >= 25-30 مم حتى حافة اللوح |
| فتحات العلب الكهربائية وأبواب الصيانة المستطيلة | خلوص محيطي لحافة العلبة <= 3.0 مم (1/8 بوصة) وفق NEC 314.21 مغطى بالكامل بالوجه |
خطوة 1: ثقب 6-10 مم بريشة ماسية في الزوايا الأربع من الأمام. خطوة 2: قلب اللوح ووصل الخطوط المستقيمة من الخلف بقرص ماسي 115 مم |
تنعيم الحواف الداخلية بمبرد ماسي 100-grit؛ التحقق من استقرار أذني تثبيت المقبس على سطح الحجر |
تجاوز شق المنشار لزاوية 90° وانتشار شقوق حرارية قطرية -> لا تتجاوز نقطة الزاوية بالقرص المستقيم؛ أنهِ جميع القصات داخل ثقوب الزوايا الدائرية 6-10 مم |
تراجع عمق العلب الكهربائية (NEC NFPA 70 314.20) |
تراجع الحافة الأمامية للعلبة <= 6.0 مم (1/4 بوصة) في الأسطح غير القابلة للاحتراق (0 مم للخشب/MDF) |
حساب سماكة اللوح (1.5-3.0 مم) + اللاصق المدمج (2.2-3.5 مم = 4.0-6.5 مم إجمالي)؛ تركيب حلقة إطالة علبة معتمدة قبل اللصق |
التأكد من إحاطة حلقة الإطالة بالأسلاك بالكامل واستخدام براغي تثبيت أطول #6-32 |
خطر الفجوة الغائرة حول الأسلاك واهتزاز المقابس -> دقق عمق العلب أثناء مسح الأسطح القائمة وركب وصلات إطالة كلما زاد التراجع عن 6 مم |
زاوية خارجية مشطوفة 90° (Butt Miter Return) |
شطف خلفي 43°-44.5° مع ترك 0.5-1.0 مم أنف حجري غير مقصوص؛ عرض الفاصل 1.0-1.5 مم |
القص بمنشار غاطس موجه بمسار أو منشار جسر مائي مع تثبيت اللوح؛ مطابقة الزوج جافاً وتنعيم الشطف ببلوك 120-grit |
ملء تجويف الزاوية الخلفي بإيبوكسي ملون أو لاصق MS-polymer وتنعيم الفاصل وعزله | خط زاوية متعرج وتكسر الحافة الرقيقة -> لا تشحذ الزاوية يدوياً حتى سماكة 0.0 مم؛ اترك أنفاً حجرياً 0.5-1.0 مم أو اعتمد الالتفاف المنحني (R >= 150-300 مم) |
قطاعات الألمنيوم (L-Trim / J-Channel) وإطارات الأبواب |
خلوص تمدد 1.5-2.0 مم داخل جيب القطاع؛ فاصل مرن 2-3 مم عند إطارات الأبواب (TCNA EJ171) |
قص مستقيم من الظهر (<= +/- 0.5 مم)؛ تنعيم بصنفرة ماسية 120-grit وعزل الحافة المقصوصة مسبقاً |
تثبيت ساق قطاع الألمنيوم المؤكسد أو الستانلس 304/316 في اللاصق وعزل الحافة بمانع تسرب ASTM C920 |
تقوس الحافة أو تسرب الرطوبة لألياف القص المكشوفة -> لا تحشر الحافة المقصوصة بدون خلوص (0 مم) ضد إطارات الأبواب أو الأرضيات؛ اعزل الحواف في المناطق الرطبة والخارجية |
قاعدة هندسية تطبيقية: إذا وقعت فتحة مقبس أو أنبوب على مسافة أقل من 25 مم (1 بوصة) من حافة اللوح، أزح شبكة التوزيع بمقدار 50-100 مم أثناء الفرش الجاف لتقع الفتحة داخل جسم اللوح السليم أو اقسم الفتحة بين لوحين متجاورين؛ لأن الجسر الحجري الضيق (< 20 مم) ينكسر غالباً أثناء الدحرجة بأسطوانة J-roller.
دفتر التكلفة الكلية الخفية (TCO) ومصفوفة تشخيص أعطال القص والتخريم
يُعد القص الموقعي غير المضبوط السبب الأول لهدر الألواح وتوقف العمل بسبب التلوث بالغبار ورفض الاستلام المعماري في المشاريع التجارية. قارن تكلفة الوقاية الهندسية المسبقة بمضاعفات التكلفة الكلية لإعادة العمل (TCO) عبر سيناريوهات الأعطال الخمسة التالية بالرجوع إلى استكشاف الأخطاء وإصلاحها ونطاق التكلفة فوق البلاط:
| سيناريو العطل الميداني أثناء القص | السبب الجذري في الأداة أو التنفيذ | خط الأساس الهندسي للوقاية المسبقة | أثر تكلفة إعادة العمل (TCO: تالف + استبدال + توقف) |
|---|---|---|---|
| تشظي الحجر وتنسيل الفايبرغلاس على طول الفواصل | قص ألواح الإردواز/الكوارتزيت من الوجه الأمامي أو باستخدام قرص خشب 24 سناً |
منشار مسار بقرص ماسي متصل EN 13236 (1.4 مم) بالقص من الظهر + بلوك ماسي 100-grit |
6x-10x أضعاف تكلفة القرص: تلف 15-25% من الألواح واضطرار المشروع لشحن دفعة بديلة جواً من نفس التشغيلة |
| احتراق راتنج البوليستر واسوداد وانفصال الحافة | تشغيل صاروخ بسرعة 12,000 RPM على الجاف (V_c > 75 م/ث) وارتفاع حرارة الشق فوق 120°C |
صاروخ متغير السرعة مضبوط على 8,000-9,500 RPM (45-60 م/ث) أو منشار مائي (>= 0.5 لتر/دقيقة) |
5x-8x أضعاف عمالة القص: يفقد الراتنج المحترق تماسكه مع الحجر (3-8 مم) وترتفع الحواف بعد 2-4 أسابيع مع تشغيل التكييف |
| تشققات قطرية من زوايا فتحات العلب الكهربائية | تجاوز زاوية 90° بقرص الصاروخ وإغفال ثقب تفريغ الإجهاد 6-10 مم |
تخريم مسبق لـ 4 ثقوب × 8 مم في الزوايا + وصل الخطوط من الخلف فوق خشب داعم |
8x-14x ضعف تكلفة الفتحة: امتداد شقوق شعرية بطول 100-300 مم عبر اللوح المثبت مما يتطلب فك الكهرباء وإزالة اللوح بالكامل |
| تلوث المكان بغبار السيليكا وإيقاف العمل | قص جاف بدون غطاء شفط داخل فنادق أو مكاتب مشغولة (> 50 ميكروغرام/م3 وفق OSHA 1926.1153) |
غطاء شفط كامل + شفاط >= 125-175 CFM بفلتر HEPA H13/H14 (99.97%) أو محطة قص رطب معزولة |
12x-18x ضعف إيجار الشفاط: تلوث مجاري التكييف والأعمال الخشبية المجاورة وتوقف الموقع ومطالبات التنظيف العميق |
| انتفاخ اللاصق بعد القص الرطب مباشرة | لصق الألواح المقصوصة مائياً فوراً بينما يحتفظ الظهر برطوبة > 4-6% |
مسح الرواسب بإسفنجة + تجفيف رأسي 12-24 ساعة حتى تنخفض الرطوبة دون < 2.5% قبل اللصق |
10x-15x ضعف تكلفة الانتظار: تفاعل الرطوبة المحبوسة مع البولي يوريثان أو منع التصاق MS-polymer وإزالة الألواح |
قاعدة هندسية تطبيقية: في المشاريع التجارية التي تتطلب أكثر من 150 متراً طولياً من الشرائح الضيقة أو زوايا الأعمدة المشطوفة أو أطقم الغرف الفندقية المتكررة، قارن تكلفة القص الموقعي وهدر 12-15% بخدمة القص المسبق في المصنع (CNC / Waterjet) عبر خطة القص بالمقاسات الخاصة التي تضبط الدقة ضمن +/- 0.5 مم وتختصر عمالة الموقع بنسبة 30-40%.
التفاصيل المطلوب تجهيزها لمراجعة خطة القص والتخريم والتفصيل المسبق
قبل بدء قص الإنتاج في الموقع أو طلب ألواح مقصوصة مسبقاً من المصنع، جهّز السجلات الهندسية الخمسة الموضحة في جدول ما الذي ترسله إلينا أدناه وأرسلها عبر طلب عرض سعر أو طلب العينات أو زر واتساب العائم:
- رمز اللوح ومقاسه وسماكته ونوع الظهر: حدد الكود الدقيق (
1200 × 600 ممأو2400 × 1200 مم) والسماكة الاسمية (1.5-5.0 مم) ونوع الظهر (فايبرغلاس بوليسترأونسيجأوMCM) لتأكيد القرص المناسب. - مخطط الجدار بالأبعاد وفتحات الخدمات وبروز العلب (
NEC 314.20): أرفق مخطط PDF يوضح عرض الشرائح (w_strip) وأقطار فتحات الأنابيب (20-110 مم) وعدد العلب الكهربائية وفواصل الحركة (TCNA EJ171). - تفاصيل الزوايا الظاهرة والفواصل ونهايات الحواف: وضّح ما إذا كانت الزوايا الخارجية تستخدم شطف
45°(0.5-1.0 ممأنف حجري) أو التفافاً حرارياً (R >= 150-300 مم) أو قطاعات ألمنيوم وفق الزوايا والحواف. - المعدات المقترحة وسرعة الدوران (
RPM) ونظام شفط الغبار (OSHA 1926.1153): اذكر طراز المنشار أو الصاروخ وقطر القرص وسرعة الدوران (40-63 م/ث) ونظام الشفط (CFMوفلتر HEPA أو قص رطب) مع صور واضحة لحافة التجربة. - المساحة الصافية (
م²) وجدول القص ووجهة التسليم: أرفق المساحة الصافية والإجمالية (م²شاملة فاقد الشق والهدر) وعلامات تغليف المناطق ومدينة أو ميناء الوصول. نراجع ملفك ونرد خلال 24 ساعة.
الأسئلة الشائعة
هل يمكن قص جميع ألواح الحجر المرن بمشرط يدوي أو مقص صاج؟
لا. ينجح القص بالمشرط اليدوي (3 تمريرات على مسطرة ألمنيوم مثبتة بشفرة 0.5-0.8 مم) فقط مع ألواح المركب المعدني المعدل (MCM) والألواح ذات الظهر النسيجي المسامي (1.5-2.5 مم). أما قشور الحجر الطبيعي المشطور (الإردواز، الكوارتزيت، الحجر الرملي، الترافرتين، والرخام) المدعمة براتنج البوليستر والألياف الزجاجية المنسوجة (1.5-3.0 مم) فتتلف شفرات المشرط فوراً وتنكسر بشكل متعرج؛ لذا يجب قصها من الجهة الخلفية باستخدام قرص ماسي متصل الحافة متوافق مع EN 13236 / ANSI B7.1 (عرض شق 1.2-1.6 مم) أو قرص كربيد 40-60 سناً بسرعة محيطية 40-63 م/ث.
هل يجب قص ألواح الحجر المرن من الوجه الحجري الأمامي أم من ظهر الفايبرغلاس الخلفي؟
عند استخدام منشار دائري يدوي أو منشار مسار أو صاروخ بقرص ماسي متصل الحافة، يجب القص من جهة ظهر الفايبرغلاس الخلفية مع وضع الوجه الحجري لأسفل على لوح تضحية نظيف من MDF أو فوم XPS. ولأن أسنان القرص اليدوي تخرج للأعلى باتجاه قاعدة المنشار، فإن القص من الخلف يوجه قوى القص من الحجر نحو الظهر الحامل، مما يمنع تطاير قشور الإردواز أو الكوارتزيت عن الحافة الظاهرة. أما في منشار الجسر المائي الثابت (حيث يدفع القرص لأسفل نحو الطاولة) فيتم القص والوجه الحجري لأعلى.
كيف ننفذ فتحات الأنابيب الدائرية وفتحات العلب الكهربائية المستطيلة دون تشقق اللوح؟
ادعم اللوح بشكل مسطح فوق لوح خشب رقائقي >= 12 مم وحافظ على مسافة لا تقل عن 25-30 مم بين أي فتحة وحافة اللوح. للأنابيب الدائرية (D = 20-110 مم)، اثقب من الوجه الحجري لأسفل باستخدام ريشة تخريم ماسية أسطوانية (Core Bit) بسرعة 800-1,800 RPM بالدوران فقط دون طرق، مع البدء بزاوية 15° ثم الاعتدال عمودياً. وللعلب الكهربائية المستطيلة (خلوص NEC 314.21 <= 3 مم)، اثقب أولاً فتحة تفريغ إجهاد بقطر 6-10 مم في الزوايا الأربع الداخلية من الأمام، ثم اقلب اللوح وصل الخطوط المستقيمة بين الثقوب من الخلف لعدم تجاوز زاوية 90°.
أيهما أفضل لقص الحجر المرن: القص الرطب بالماء أم القص الجاف، وكيف نتحكم بغبار السيليكا والفايبرغلاس؟
كلتا الطريقتين معتمدتان عند تطبيق ضوابط OSHA 29 CFR 1926.1153 Table 1 (PEL <= 50 ميكروغرام/م3). يُفضل القص الجاف بمنشار مسار أو صاروخ متغير السرعة (40-63 م/ث) متصل بغطاء شفط كامل وشفاط HEPA H13/H14 (>= 25 قدم3/دقيقة لكل بوصة من قطر القرص، أي >= 125 CFM لقرص 125 مم) في المشاريع الداخلية لأن الألواح تبقى جافة تماماً (< 1.0% رطوبة) وجاهزة للصق الفوري بلاصق MS-polymer أو بولي يوريثان EN 12004 R2T. أما القص الرطب بالماء (>= 0.5 لتر/دقيقة) فيمنح أنظف شطف للزوايا 45° دون غبار هوائي، لكنه يتطلب مسح الرواسب فوراً وتجفيف الألواح رأسياً لمدة 12-24 ساعة حتى تنخفض الرطوبة دون 2.5% قبل اللصق.
كيف يتم تشطيب وعزل الحواف المقصوصة الظاهرة والزوايا الخارجية 90 درجة؟
يجب تنعيم كل حافة مقصوصة ببلوك صنفرة ماسي يدوي 80-120 grit بشطف دقيق 45° (0.3-0.5 مم) باتجاه واحد من الوجه الحجري نحو الظهر لإزالة الزوائد والشعيرات الزجاجية. وللزوايا الخارجية 90°، اختر أحد التفاصيل الثلاثة في الزوايا والحواف: (1) شطف خلفي بزاوية 43°-44.5° بمنشار مسار أو جسر يترك أنفاً حجرياً غير مقصوص بعرض 0.5-1.0 مم ويُملأ بإيبوكسي أو MS-polymer مطابق للون، أو (2) التفاف حراري منحنٍ (R >= 150-300 مم بعد تسخين الظهر إلى 50-60°C)، أو (3) قطاع ألمنيوم مؤكسد أو ستانلس ستيل 304/316 مع خلوص تمدد 1.5-2.0 مم وعزل الحافة وفق الفواصل والحماية.
متى يُنصح بطلب ألواح حجر مرن مقصوصة مسبقاً في المصنع بدلاً من القص في الموقع؟
اطلب ألواحاً مقصوصة مسبقاً في المصنع بماكينات CNC أو Waterjet (راجع خطة القص بالمقاسات الخاصة) عندما يتضمن المشروع شرائح خطية ضيقة متكررة (بعرض < 200 مم)، أو أنماط شيفرون وهيرينغبون هندسية، أو حواف أعمدة مشطوفة مسبقاً بزاوية 45°، أو أطقم تجديد غرف فندقية متعددة حيث يُمنع الضجيج والغبار الداخلي. وأبقِ قصات المطابقة النهائية عند المحيط وفتحات المقابس الكهربائية المحققة ميدانياً في الموقع لاستيعاب تفاوتات الجدران وفق ANSI A108.02.
تابع التخطيط
انتقل إلى الأدلة المرتبطة قبل تثبيت التفاصيل أو طلب المواد.
اتباع تسلسل تركيب الجدران من 7 خطوات
ادمج الفرش الجاف والقص الخلفي والتمشيط بالمالج المسنن والدحرجة بأسطوانة الضغط في الموقع.
اقرأ المزيدتفصيل شطف الزوايا 45 درجة والمنحنيات والقطاعات
قارن الزوايا المشطوفة 45 درجة والالتفاف الحراري وقطاعات الألمنيوم قبل بدء القص.
اقرأ المزيدعزل الحواف المقصوصة وفواصل الحركة (TCNA EJ171)
احمِ الحواف المقصوصة وخلوص الخدمات بموانع تسرب متعادلة ASTM C920 ومواد حماية نفاذة.
اقرأ المزيدمطابقة كيمياء اللاصق مع ظهر اللوح
تحقق من حد الرطوبة بعد القص (< 2.5%) وسماكة طبقة اللاصق المدمجة (2.2-3.5 مم) عند الإطارات والمقابس.
اقرأ المزيدمقارنة القص المسبق في المصنع بالقص الموقعي
قيّم القص المسبق بماكينات CNC أو Waterjet للشرائح الخطية المتكررة والأطقم المرقمة للمشاريع.
اقرأ المزيدإرسال جدول القص وواجهة الفتحات للمراجعة والتسعير
أرسل رمز المنتج ومخطط الجدار بالأبعاد وحساب الهدر وخطة المعدات للمراجعة الهندسية خلال 24 ساعة.
اقرأ المزيدما الذي ترسله إلينا
مرّر الجدول أفقياً لعرض جميع الأعمدة.
| البند | لماذا نحتاجه | مثال على الصيغة |
|---|---|---|
| رمز اللوح ومقاسه وسماكته ونوع طبقة الظهر | مطابقة القرص الماسي أو منشار الكربيد أو المشرط مع طبقة الظهر المركبة | رمز المنتج ومقاس اللوح (1200×600 أو 2400×1200 مم) والسماكة ونوع الظهر |
| شبكة الجدار بالأبعاد وفتحات الكهرباء والسباكة وبروز العلب (NEC 314.20) | تنسيق تقطيع الشرائح وأقطار التخريم الماسي (20-110 مم) وعمق إطالة العلب (<= 6 مم) | مخطط PDF بالأبعاد يوضح المقابس والأنابيب وفتحات الصيانة وفواصل الحركة |
| تفاصيل شطف الزوايا الظاهرة والفواصل ونهايات الحواف | التحقق من بدل شطف الزاوية 45 درجة وخلوص قطاعات الألمنيوم وعزل الحواف المكشوفة | رسم تفصيل الزاوية وصور الحواف المعنونة وسجل خلوص إطارات الأبواب والنوافذ |
| معدات القص والتخريم المقترحة وسرعة الدوران (RPM) والتحكم بالغبار (OSHA 1926.1153) | تأكيد السرعة المحيطية EN 13236 (40-63 م/ث) وجودة حافة العينة التجريبية وشفط HEPA | طراز المنشار أو الصاروخ وقطر القرص (مم) وسرعة الدوران وصور حافة القص التجريبي |
| المساحة الصافية (م2) وجدول المقاسات الخاصة ووجهة التسليم | مقارنة القص الموقعي بالقص المسبق في المصنع ونسبة الهدر ونطاق الشحن | جدول القطع بالمساحة الصافية والإجمالية (م2) وعلامات المناطق ومدينة أو ميناء التسليم |
We reply within 24 hours.
أرسل تفاصيل المشروع